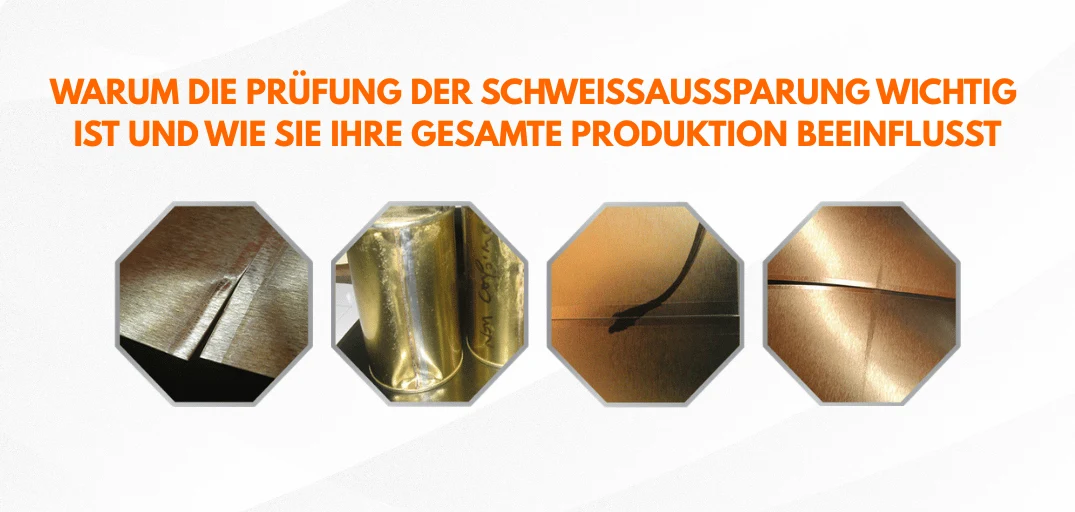
Bei der Prüfung der Schweißaussparung werden die unbeschichteten Streifen (Aussparungen) einer lackierten Tafel kontrolliert, bevor die Tafelschere sie schneidet und die Schweißmaschine daraus Körper für dreiteilige Dosen formt. Das ist wichtig, weil die Schweißnaht entlang der Aussparung verläuft. Eine Aussparung, die versetzt, verschmutzt oder mit Lack behaftet ist, führt daher zu gerissenem Schweißdraht, verbrannten Schweißrollen, schlechten Schweißnähten, undichten Dosen und ungeplanten Stillständen.
Gutes Schweißen hängt von drei Dingen ab:
- Die Aussparung liegt an der richtigen Position
- Die Aussparung ist sauber und frei von Verschmutzungen
- Die Schweißmaschine selbst ist synchron und in gutem Zustand
Dieser Artikel behandelt die ersten beiden Punkte: was an den Aussparungen schiefgeht, warum es passiert und wie der Schweißaussparungs Inspektor IS610 sie erkennt, bevor die Tafel die Schweißmaschine erreicht.
Das Wichtigste zur Prüfung der Schweißaussparung
- Die Schweißnaht eines dreiteiligen Dosenkörpers verläuft entlang der Aussparung der Tafel. Eine versetzte, verschmutzte oder lackierte Aussparung führt daher direkt zu gerissenem Schweißdraht, verbrannten Schweißrollen, schlechten Schweißnähten und undichten Dosen.
- Die drei häufigsten Fehler an Aussparungen sind versetzte Aussparungen, verschmutzte Aussparungen (Fett, Ofenteer, Rost) und Lack auf den Aussparungen (Ausfransen).
- Die Prüfung der Schweißaussparung an der Tafelschere erkennt diese Fehler vor der Schweißmaschine. Der Schweißaussparungs Inspektor IS610 erkennt jede Art von Lack, einschließlich Klarlacken, sowie Fett, Öl, Rost und Wasserspuren – mit einer Reaktionszeit von 4 Millisekunden oder schneller.
Fehler an Aussparungen im Überblick
| Fehler | Typische Ursache | Folge an der Schweißmaschine |
|---|---|---|
| Versetzte Aussparungen | Tafeln in der Lackiermaschine oder Tafelschere seitlich verschoben oder schräg | Lack auf der Aussparung |
| Verschmutzte Aussparungen | Fett, Ofenteer, Rost, Wasserspuren oder Fingerabdrücke | Gerissener Schweißdraht und schlechte Schweißnahtqualität |
| Lack auf den Aussparungen (Ausfransen) | Ungereinigte Walzenrillen, hohe Lackviskosität oder Lackmangel | Verbrannte Schweißrollen und gerissener Schweißdraht |
Warum ist eine verschmutzte Aussparung ein Problem?
Verschmutzte Aussparungen gehören zu den häufigsten Ursachen ungeplanter Stillstände in der Produktion geschweißter Dosen. Eine verschmutzte Aussparung kann zum Beispiel Ihr Werkzeug beschädigen oder eine fehlerhafte Schweißnaht verursachen, durch die die Dose undicht wird. Die häufigsten Verschmutzungen sind:
- Lackspritzer
- Wasserspritzer
- Fingerabdrücke
- Staub
Außerdem können ungeprüfte Aussparungen Fehler aus früheren Prozessschritten mitbringen. Hier sind die drei häufigsten.
Was sind die häufigsten Fehler an Aussparungen?
1. Versetzte Aussparungen
Versetzte Aussparungen entstehen durch Tafeln, die sich in der Lackiermaschine oder in der Tafelschere seitlich verschoben haben oder schräg liegen. Die Schräglage der Tafeln können Sie an der Lackiermaschine mit dem Parallelitätskontroll-System IS416 überwachen.
Ergebnis: Lack gelangt auf die Aussparungen.
2. Verschmutzte Aussparungen
Aussparungen verschmutzen, wenn Verunreinigungen wie Fett, Rost, Wasserspuren oder Fingerabdrücke auf sie gelangen.
- Fett aus Anlagen. Jedes Lager läuft mit Fett, daher kann Fett in eine Maschine und auf die Tafeln tropfen oder spritzen. Das kommt selten vor, sollte aber immer verhindert werden.
- Teer aus den Öfen. Häufiger ist das „Fett“ in Wirklichkeit Teer aus den Trockenöfen. Wenn die Tafeln die Öfen durchlaufen, verdampfen flüchtige organische Stoffe aus dem Lack. Sie kondensieren dann in kälteren Bereichen des Ofens und verbrennen langsam zu einem klebrigen Teer. Hat sich genug angesammelt, tropft er schließlich auf die Tafeln zurück – und kann genau auf der Aussparung landen.
- Rost. Aussparungen können auch rosten, wenn Weißblech unter ungünstigen atmosphärischen Bedingungen lagert.
Ergebnis: Verschmutzungen verursachen gerissenen Schweißdraht und eine schlechte Schweißnahtqualität.
3. Lack auf den Aussparungen (Ausfransen)
Werden die Rillen in den Walzen der Lackiermaschine nicht gereinigt, kann Lack auf die Aussparungen gelangen. Dadurch franst der Lack entlang der Aussparungen aus:
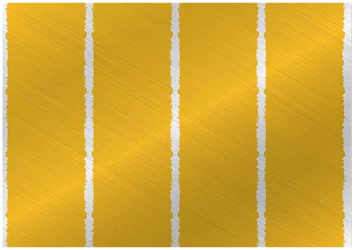
Außerdem können zwei Probleme bei der Lackversorgung Lack auf die Aussparungen bringen:
- Hohe Lackviskosität. Entweder ist der Lack in Ordnung, aber zu kalt (kalter Lack wird immer zähflüssiger), oder sein Festkörperanteil ist zu hoch. Jeder Lack ist ein in einem Lösemittel gelöstes Harz (der Festkörper). Mit anderen Worten: Bei einer festen Lösemittelmenge gilt – je mehr Harz gelöst wird, desto höher die Viskosität.
- Lackmangel. Die Lackiermaschine bezieht ihren Lack aus einem kleinen Tagesbehälter an der Seite der Maschine, der die Walzen versorgt. Der Bediener hält den Tagesbehälter auf Arbeitsniveau, indem er Lack aus dem Fass nachpumpt. Manche Werke automatisieren das. Fordert der Tagesbehälter jedoch Lack an und das Fass ist leer, läuft die Lackiermaschine ohne Beschichtung.
Ergebnis: Befindet sich Lack auf einer Aussparung, ist er wahrscheinlich auch auf den anderen Aussparungen. Lack auf Aussparungen führt zu verbrannten Schweißrollen und gerissenem Schweißdraht.
Wie hilft der IS610 bei der Prüfung der Schweißaussparung?
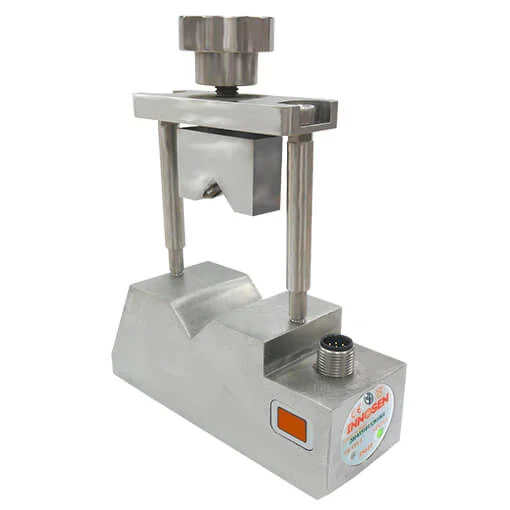
Der Schweißaussparungs Inspektor IS610 erkennt Lack und andere Verschmutzungen auf den Aussparungen, bevor sie Anlagen beschädigen, lange Stillstände verursachen, die Produktivität senken, Schweißdraht reißen lassen, Schweißrollen verbrennen oder die Schweißnahtqualität mindern.
Bei einer typischen Tafel mit vier Aussparungen erkennt ein Sensor laut Kundenrückmeldungen bis zu 80 % der Fehler vom Lackieren bis zum Trocknen und schützt so Ihre Schweißmaschine vor Schäden und Stillständen.
Wie erkennt der IS610 Fehler an Aussparungen?
Der IS610 sitzt an der Tafelschere, über der Tafel und nah an der Schneiderolle. Er prüft einen etwa 3 mm breiten Streifen in der Mitte der Aussparung und sendet einen Gut-/Schlecht-Ausgangsimpuls an die Tafelschere. Seine Reaktionszeit beträgt 4 Millisekunden oder weniger. Er erkennt Lack ab 2 g/m² und schleust Fehler ab 2 mm Länge aus – abhängig von Lack, Bandgeschwindigkeit und weiteren Faktoren. Da er selbstlernend und selbstkalibrierend ist, muss der Bediener ihn zwischen den Aufträgen nicht neu kalibrieren, und er benötigt keinen externen Controller.
Welche Aussparungen kann der IS610 prüfen?
Innosen hat den IS610 nur an den inneren Aussparungen der Tafel getestet. Die äußeren Aussparungen bekommen den ersten Stoß der Seitenanschläge ab, wenn die Tafel in die Schneiderolle einläuft, und sind daher anfälliger für Vibrationen und Schwankungen. Bei größeren Dosen hat eine Tafel weniger innere Aussparungen. In diesem Fall können Sie auch an den äußeren Aussparungen Sensoren installieren, um jede Aussparung zu prüfen; Innosen kann dort allerdings keinen zuverlässigen Betrieb garantieren.
Die wichtigsten Merkmale des IS610
- Selbstlernender, selbstkalibrierender Sensor
- Aufsteckbares Ausrichtwerkzeug für eine schnelle und einfache Ausrichtung des Sensors
- Easy-Fit-Gehäuse für die Montage sehr nah an den Schneidmessern
- Heartbeat-Signal, damit Sie wissen, dass der Sensor noch arbeitet
- Funktioniert mit Klarlacken und erkennt Fingerabdrücke
- Einstellbare Ausgangsimpulsdauer passend zum Eingangstakt der Tafelschere
- Spezielles Montage-Kit für einfache Installation und Einstellung, für mehrere Sensoren geeignet
- Gehäuse aus rostfreiem Stahl, beständig gegen Stöße, Vibrationen und Feuchtigkeit
- Passt sich jeder Bandgeschwindigkeit an
Schützen Sie Ihre Schweißmaschine mit dem IS610
Erkennen Sie Lack und Verschmutzungen auf den Aussparungen, bevor sie die Schweißmaschine erreichen.
Häufige Fragen zur Prüfung der Schweißaussparung
Was ist die Prüfung der Schweißaussparung in der Dosenherstellung?
Bei der Prüfung der Schweißaussparung werden die unbeschichteten Streifen einer lackierten Tafel auf Lack, Verschmutzungen und Versatz kontrolliert. Die Schweißmaschine verbindet den Dosenkörper entlang dieser Streifen, daher erfolgt die Prüfung vor dem Schneiden und Schweißen.
Was verschmutzt die Aussparungen von Tafeln?
Häufige Verschmutzungen sind Lack- und Wasserspritzer, Fingerabdrücke, Staub, Fett aus Anlagen, Teer, der aus den Trockenöfen tropft, sowie Rost auf Weißblech, das ungünstigen atmosphärischen Bedingungen ausgesetzt war.
Was passiert, wenn Lack auf die Schweißaussparung gelangt?
Lack auf der Aussparung führt zu verbrannten Schweißrollen, gerissenem Schweißdraht und schlechten Schweißnähten. Die Folge können undichte Dosen sein.
Was verursacht ausgefranste Lackkanten an den Aussparungen?
Ausfransen entsteht, wenn sich Lack auf die Aussparung ausbreitet – meist weil die Walzenrillen nicht gereinigt wurden oder der Lack zu zähflüssig ist (zu kalt oder mit zu hohem Festkörperanteil).
Kann der IS610 Klarlack erkennen?
Ja. Der IS610 erkennt jede Art von Lack auf der Aussparung, einschließlich Klarlacken und transparenter Lacke. Außerdem erkennt er Fett, Öl, Rost und Wasserspuren.
Wo wird der IS610 installiert?
An der Tafelschere, über der Tafel und nah an der Schneiderolle. Ein Montage-Kit kann mehrere Sensoren aufnehmen, sodass Sie mehrere Aussparungen prüfen können.
Wie viele IS610-Sensoren benötige ich?
Bei einer typischen Tafel mit vier Aussparungen erkennt ein IS610-Sensor laut Kundenrückmeldungen bis zu 80 % der Fehler vom Lackieren bis zum Trocknen. Sie können weitere Sensoren ergänzen; Innosen hat den IS610 jedoch nur an inneren Aussparungen getestet.